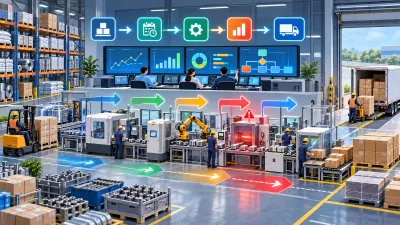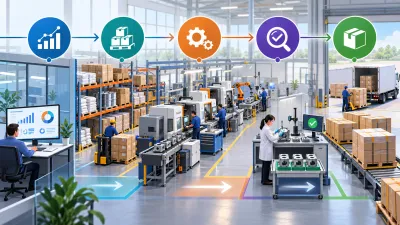
Transformar um pedido de cliente em um produto pronto para entrega exige muito mais do que simplesmente iniciar uma máquina ou encaminhar uma ordem para o setor produtivo. Antes que a fabricação comece, a empresa precisa verificar disponibilidade de produtos acabados, analisar matérias-primas, conferir capacidade produtiva, organizar prioridades, determinar prazos e preparar os recursos necessários para executar cada operação.
É nesse contexto que o Planejamento e Controle da Produção assume um papel importante. O PCP organiza informações relacionadas à demanda, aos estoques, às compras, à capacidade das máquinas, aos materiais, às ordens de produção e ao andamento das operações. Quando essas informações são representadas visualmente, torna-se mais fácil compreender como cada etapa interfere na próxima e onde estão os principais pontos de decisão.
O fluxograma PCP permite representar esse caminho de maneira ordenada, mostrando desde a entrada do pedido até a fabricação, controle de qualidade, armazenamento, expedição e entrega. Além de apresentar a sequência das atividades, o fluxo pode indicar situações em que uma decisão precisa ser tomada, como verificar se existe estoque suficiente, identificar falta de matéria-prima ou analisar se há capacidade disponível para cumprir determinado prazo.
Ao acompanhar todo esse processo, a indústria consegue visualizar com maior clareza como pedidos, materiais e recursos produtivos se relacionam. Essa visão facilita o planejamento, ajuda a localizar gargalos e contribui para que decisões sejam tomadas com base em informações atualizadas da produção.
O que é um Fluxograma PCP e como ele representa o processo produtivo?
Dentro de uma indústria, o fluxograma PCP funciona como uma representação visual da sequência utilizada para planejar, programar, executar e acompanhar a produção. Ele mostra como uma necessidade, normalmente originada por um pedido ou previsão de demanda, percorre diferentes áreas até resultar em um produto final disponível para entrega.
O Planejamento e Controle da Produção não atua somente no momento em que a fabricação começa. Seu trabalho envolve informações anteriores à execução, como pedidos, quantidades, prazos, estoques, matérias-primas, capacidade disponível e prioridades. Também acompanha o que acontece durante e após a fabricação, registrando quantidades produzidas, tempos utilizados, perdas, atrasos e conclusão das ordens.
Qual é a função do PCP dentro do processo produtivo?
O PCP procura responder algumas perguntas fundamentais para organizar a produção:
-
O que precisa ser produzido?
-
Quanto precisa ser produzido?
-
Quando o produto precisa estar pronto?
-
Quais materiais serão necessários?
-
Há estoque suficiente para atender ao pedido?
-
Quais máquinas e recursos serão utilizados?
-
Quanto tempo cada operação deve levar?
-
Qual ordem deve ser executada primeiro?
-
A produção está seguindo o que foi planejado?
-
O produto ficou disponível dentro do prazo previsto?
Essas respostas ajudam a transformar uma demanda comercial em atividades produtivas organizadas.
Imagine uma indústria que recebe um pedido de 1.000 unidades de determinado item. Antes de liberar imediatamente a fabricação, é necessário verificar se parte dessas unidades já existe no estoque. Depois, deve-se analisar quais materiais são necessários para fabricar o restante e se eles estão disponíveis. Em seguida, o PCP verifica a capacidade das máquinas e as ordens que já estão programadas.
Somente após essa análise é possível definir como e quando o pedido será produzido.
Como o fluxo conecta diferentes setores?
Uma das principais características do PCP é sua relação com diversas áreas da empresa.
O setor comercial registra a demanda do cliente. O estoque informa a disponibilidade de produtos e materiais. Compras atua quando existe necessidade de reposição. A produção executa as ordens planejadas. A qualidade verifica as condições dos produtos fabricados. A expedição prepara os produtos para saída.
Por isso, visualizar o processo completo ajuda a perceber que uma etapa não funciona isoladamente.
Um atraso na compra de um componente pode impedir a liberação de uma ordem. Uma manutenção não planejada em determinada máquina pode alterar o sequenciamento. Uma reprovação na qualidade pode gerar retrabalho e interferir no prazo de entrega.
O fluxo torna essas relações mais visíveis.
Visão resumida do processo
De maneira simplificada, o caminho pode ser representado da seguinte forma:
Pedido do cliente → análise da demanda → verificação de estoque → necessidade de produção → análise dos materiais → capacidade produtiva → ordem de produção → programação → fabricação → qualidade → estoque do produto acabado → expedição → entrega.
Dependendo do tipo de indústria, podem existir outras etapas entre esses pontos. Uma fábrica com processos de corte, montagem, pintura e embalagem, por exemplo, terá uma sequência diferente de uma indústria que possui apenas mistura, envase e embalagem.
O importante é que o fluxo represente aquilo que realmente acontece na operação.
Fluxo de informações e fluxo de materiais
Também é importante diferenciar dois movimentos.
O fluxo de informações envolve pedidos, datas, quantidades, ordens, prioridades, apontamentos e liberações. Essas informações determinam o que deve acontecer.
O fluxo de materiais corresponde ao movimento físico de matérias-primas, componentes, produtos em processo e produtos acabados.
Enquanto uma ordem de produção segue eletronicamente ou documentalmente para o chão de fábrica, por exemplo, os materiais necessários precisam ser separados fisicamente e disponibilizados no local correto.
A produção se torna mais organizada quando os dois fluxos seguem alinhados. Se a ordem for liberada, mas o material ainda não estiver disponível, haverá espera. Se o material for separado antes da necessidade real, poderá ocupar espaço e dificultar a movimentação interna.
O objetivo é manter informações e materiais sincronizados ao longo do processo.
Como o pedido do cliente inicia o Fluxograma PCP?
Na prática, o fluxograma PCP costuma começar quando a empresa identifica uma demanda que deverá ser atendida. Em ambientes que trabalham sob encomenda, essa demanda geralmente surge a partir de um pedido confirmado. Em outras operações, ela também pode decorrer de uma previsão de vendas ou da necessidade de reposição do estoque.
Independentemente da origem, o PCP precisa receber informações confiáveis antes de transformar a demanda em planejamento.
Quais informações do pedido interferem na produção?
Um pedido comercial pode conter diversos dados, porém alguns possuem relação direta com a programação.
Entre eles estão:
-
Produto solicitado.
-
Código do produto.
-
Quantidade.
-
Data de emissão.
-
Prazo solicitado.
-
Data prevista para entrega.
-
Especificações técnicas.
-
Características especiais.
-
Prioridade.
-
Unidade de medida.
Essas informações ajudam a determinar o que deverá ser fabricado e quais condições precisam ser atendidas.
Se um cliente solicita 2.000 unidades para entrega em 20 dias, o planejamento será diferente de um pedido de 2.000 unidades que deverá ser entregue em cinco dias.
Da mesma forma, uma alteração na especificação pode modificar os materiais, o roteiro produtivo ou até mesmo as máquinas utilizadas.
A importância de validar o pedido antes do planejamento
Um dos primeiros pontos de decisão deve ser verificar se o pedido possui todas as informações necessárias.
Quando algum dado está ausente ou incorreto, o erro pode percorrer todas as etapas seguintes.
Imagine uma ordem criada para produzir 5.000 unidades quando a quantidade correta seria 500. Mesmo que o problema seja identificado antes do término da fabricação, materiais já podem ter sido separados, máquinas preparadas e horas produtivas utilizadas.
Outro exemplo envolve datas. Se o prazo informado ao PCP estiver diferente daquele negociado com o cliente, a ordem poderá receber uma prioridade inadequada.
Por isso, a validação inicial é fundamental.
O pedido possui informações suficientes?
Esse ponto pode ser representado como uma decisão.
Pedido recebido
↓
Conferir produto, quantidade, especificações e prazo
↓
Informações completas?
Se a resposta for sim, o fluxo pode seguir para a análise de estoque e capacidade.
Se a resposta for não, o pedido deve retornar para conferência antes de avançar.
Esse retorno evita que dados incompletos se transformem em problemas produtivos.
Como definir a prioridade do pedido?
Nem todos os pedidos precisam receber a mesma prioridade. Uma indústria pode possuir centenas de ordens simultâneas com datas diferentes.
A prioridade pode considerar:
-
Data prometida de entrega.
-
Disponibilidade de materiais.
-
Tempo necessário de fabricação.
-
Quantidade solicitada.
-
Dependência de outras operações.
-
Lote mínimo produtivo.
-
Pedidos já atrasados.
-
Capacidade disponível.
Utilizar apenas a ordem de chegada como critério pode não ser suficiente.
Um pedido recebido depois pode precisar entrar na produção primeiro caso possua prazo mais curto ou dependa de uma máquina que ficará indisponível posteriormente.
Como pedidos incompletos afetam o planejamento?
Dados incorretos geram consequências em cadeia.
Uma quantidade errada interfere no cálculo de materiais. Um código de produto incorreto pode resultar na seleção de componentes inadequados. Uma data equivocada altera o sequenciamento. Uma especificação ausente pode levar à fabricação fora do padrão solicitado.
Por isso, a qualidade das informações comerciais também influencia a qualidade do planejamento.
O PCP deve trabalhar com uma demanda claramente definida antes de avançar para as próximas decisões.
Depois que o pedido está validado, começa a análise de como essa necessidade será atendida. A primeira possibilidade é verificar se o produto já existe disponível no estoque.
Esse passo evita produzir algo que já está pronto e pode reduzir o tempo necessário para atender ao cliente.
Como verificar estoque e necessidade de produção?
Depois de validar a demanda, o próximo passo do fluxograma PCP é verificar se o produto solicitado já está disponível. Essa análise é importante porque nem todo pedido recebido precisa gerar imediatamente uma nova ordem de produção.
Uma indústria pode trabalhar mantendo produtos acabados em estoque justamente para atender determinadas demandas com maior rapidez.
Estoque físico não significa estoque disponível
Um dos principais cuidados nessa etapa é não considerar apenas a quantidade total registrada.
Imagine que o sistema indique 700 unidades de determinado produto. Entretanto, 500 unidades já estão reservadas para pedidos anteriores.
Nesse caso, o estoque realmente disponível para um novo pedido é de apenas 200 unidades.
Essa diferença precisa ser considerada para evitar que a mesma mercadoria seja comprometida com mais de um cliente.
Uma análise mais completa pode considerar:
Estoque físico − quantidades reservadas = estoque disponível.
Dependendo da operação, também podem existir unidades bloqueadas por inspeção, avaria ou outros motivos.
Quando não é necessário produzir?
Se a quantidade disponível for suficiente para atender integralmente ao pedido, o processo produtivo pode não ser necessário.
O fluxo pode seguir diretamente para:
Separação → conferência → embalagem → expedição.
Nesse cenário, o papel do PCP pode se limitar ao acompanhamento da demanda e à atualização das necessidades futuras de reposição.
Quando é necessário produzir apenas parte do pedido?
Também existem situações em que o estoque atende parcialmente à demanda.
Considere o seguinte exemplo:
Pedido confirmado: 500 unidades.
Estoque disponível: 150 unidades.
A necessidade produtiva será:
500 − 150 = 350 unidades.
Portanto, a empresa não precisa fabricar 500 unidades apenas porque o pedido contém essa quantidade. O correto é avaliar o saldo existente antes de calcular a quantidade necessária.
Produzir somente a necessidade ou formar estoque?
Dependendo da estratégia produtiva, a empresa pode optar por fabricar exatamente as 350 unidades ou aproveitar a ordem para produzir uma quantidade maior.
Imagine que a máquina utilizada exija um processo de preparação demorado. Talvez seja mais eficiente produzir 500 unidades e manter 150 no estoque para demandas futuras.
Essa decisão depende de fatores como:
-
Lote mínimo.
-
Tempo de preparação.
-
Frequência de vendas.
-
Custo de armazenamento.
-
Capacidade produtiva.
-
Espaço disponível.
-
Validade do produto.
-
Previsão de demanda.
O PCP precisa equilibrar eficiência produtiva e nível de estoque.
Produzir em excesso pode aumentar custos de armazenamento e capital parado. Produzir lotes muito pequenos pode gerar excesso de preparações e reduzir o aproveitamento dos equipamentos.
A importância das reservas
Quando vários pedidos disputam os mesmos produtos, é importante definir reservas.
Por exemplo:
Estoque físico: 1.000 unidades.
Pedido A reservado: 400.
Pedido B reservado: 300.
Saldo livre: 300.
Se um novo pedido exigir 500 unidades, a necessidade de produção será de 200 unidades, mesmo que o estoque físico indique 1.000.
Sem esse controle, a empresa pode interpretar incorretamente que possui mercadoria suficiente.
Decisão dentro do processo
O fluxo pode conter a seguinte pergunta:
Existe produto acabado suficiente para atender ao pedido?
Se sim, o material segue para separação.
Se não, calcula-se a diferença que deverá ser produzida.
A partir desse momento, o planejamento deixa de analisar apenas o produto final e passa a verificar tudo o que será necessário para fabricar a quantidade restante.
Isso inclui matérias-primas, componentes, embalagens e outros insumos.
Estoque confiável é essencial
Nenhum planejamento funciona corretamente quando os saldos registrados não correspondem à realidade.
Por isso, movimentações como entradas, saídas, perdas, devoluções, consumo e ajustes precisam ser registradas corretamente.
Se o sistema indicar 300 unidades disponíveis e o estoque físico possuir apenas 100, a produção poderá ser planejada com base em uma informação incorreta.
O resultado pode ser atraso, compra emergencial ou necessidade de reprogramação.
A análise de estoque é, portanto, uma das etapas que define se o processo continuará diretamente para expedição ou seguirá para planejamento da fabricação.
Como verificar matéria-prima e materiais necessários?
Quando existe necessidade de fabricação, o fluxograma PCP avança para a análise dos materiais necessários. Nessa etapa, o objetivo é verificar se a empresa possui os componentes, matérias-primas, embalagens e demais insumos necessários para executar a produção planejada.
Liberar uma ordem sem essa análise pode fazer com que a fabricação seja interrompida no meio do processo por falta de algum item.
A estrutura do produto orienta o cálculo
Para saber quais materiais serão necessários, é preciso conhecer a composição do produto.
Considere um produto que utiliza:
-
2 unidades do componente A.
-
1 unidade do componente B.
-
0,5 kg da matéria-prima C.
-
1 embalagem.
Para produzir 1.000 unidades, a necessidade teórica será:
2.000 unidades do componente A.
1.000 unidades do componente B.
500 kg da matéria-prima C.
1.000 embalagens.
Esse cálculo permite antecipar a quantidade que deverá estar disponível antes da fabricação.
Necessidade bruta e necessidade líquida
A necessidade bruta representa o total de material necessário para executar a produção.
Entretanto, a empresa pode já possuir parte desses itens.
Imagine que sejam necessários 500 kg de determinada matéria-prima e existam 180 kg disponíveis.
A necessidade líquida será de 320 kg.
É essa diferença que poderá gerar uma solicitação de compra ou reposição.
Materiais reservados para outras ordens
Assim como ocorre com produtos acabados, não basta observar o saldo físico.
Uma matéria-prima pode estar armazenada, mas já comprometida com outra ordem.
Exemplo:
Estoque físico: 1.000 kg.
Reservado para outras ordens: 650 kg.
Disponível: 350 kg.
Necessidade da nova ordem: 500 kg.
Nesse cenário existe uma falta de 150 kg.
Se o PCP observasse apenas o estoque físico, poderia liberar a fabricação acreditando que existia material suficiente.
Perdas precisam entrar no planejamento
Alguns processos possuem perdas técnicas previsíveis.
Se uma operação utiliza 100 kg de material para produzir 95 kg de produto aproveitável, o cálculo não deve considerar apenas a quantidade líquida necessária.
A necessidade real precisa incluir o percentual de perda esperado.
Esse cuidado é importante principalmente em processos como:
-
Corte.
-
Usinagem.
-
Mistura.
-
Fundição.
-
Moldagem.
-
Envase.
-
Processamento de alimentos.
Quando perdas previsíveis são ignoradas, uma ordem pode ficar sem material antes de atingir a quantidade programada.
O que precisa ser analisado antes da liberação?
A conferência deve considerar não apenas a matéria-prima principal.
Também podem ser necessários:
-
Componentes.
-
Embalagens.
-
Etiquetas.
-
Parafusos.
-
Acessórios.
-
Insumos auxiliares.
-
Materiais de acabamento.
-
Subconjuntos.
-
Produtos intermediários.
Um item aparentemente simples pode impedir a conclusão da ordem.
Não adianta fabricar todas as unidades se a empresa não possui as embalagens necessárias para liberar o produto final.
Decisão: os materiais estão disponíveis?
Depois do cálculo, o PCP precisa identificar se há quantidade suficiente para iniciar e concluir a produção.
Se os materiais estiverem disponíveis, o fluxo continua.
Caso exista falta, deve ser gerada uma necessidade de compra ou outra ação de reposição.
Em alguns casos, também pode ser necessário reprogramar a produção para uma data posterior.
Como compras e PCP se relacionam?
A comunicação entre planejamento e compras influencia diretamente os prazos.
O PCP identifica quando determinado material será necessário. Compras precisa considerar esse prazo ao realizar a aquisição.
Se uma matéria-prima demora dez dias para chegar, não é possível programar a produção para amanhã sem estoque disponível.
Além do prazo de entrega do fornecedor, também podem existir tempos de inspeção, recebimento e movimentação interna.
Evitar compras emergenciais
Quando a necessidade de materiais é identificada antecipadamente, a empresa reduz a dependência de compras urgentes.
Compras emergenciais podem gerar:
-
Maior custo.
-
Fretes adicionais.
-
Menor poder de negociação.
-
Mudança de fornecedor.
-
Risco de material inadequado.
-
Alteração da programação.
Por isso, a análise de materiais não deve ser tratada apenas como conferência de estoque. Ela faz parte da preparação para que a produção possa começar e terminar sem interrupções evitáveis.
Como analisar capacidade produtiva, recursos e prazo de entrega?
A disponibilidade de materiais não garante que uma ordem possa começar imediatamente. No fluxograma PCP, a análise de capacidade verifica se máquinas, equipamentos, pessoas e períodos produtivos disponíveis são suficientes para atender à demanda dentro do prazo necessário.
Essa etapa conecta aquilo que a empresa precisa produzir com aquilo que realmente consegue produzir.
O que significa capacidade produtiva?
Capacidade produtiva representa o volume que determinado recurso consegue processar em um período.
Por exemplo, uma máquina pode produzir 100 unidades por hora.
Em um turno produtivo de oito horas, a capacidade teórica seria de 800 unidades.
Entretanto, a capacidade teórica raramente corresponde integralmente ao volume real disponível.
É necessário considerar fatores como:
-
Preparação da máquina.
-
Limpeza.
-
Troca de ferramentas.
-
Paradas programadas.
-
Manutenção.
-
Intervalos.
-
Mudanças de produto.
-
Disponibilidade de operadores.
Por isso, o planejamento deve trabalhar com capacidade realista.
Ordens já programadas ocupam capacidade
Outro ponto importante é verificar o que já está previsto na programação.
Imagine uma máquina com capacidade de 800 unidades por dia. Uma nova ordem exige 600 unidades, o que aparentemente caberia no período.
Porém, se 500 unidades de outra ordem já estiverem programadas para o mesmo dia, restarão apenas 300 unidades de capacidade.
Nesse caso, será necessário dividir a produção entre períodos diferentes ou reorganizar prioridades.
Tempo de preparação interfere no sequenciamento
Muitas máquinas precisam ser preparadas antes da fabricação.
Esse tempo pode envolver:
-
Troca de ferramenta.
-
Regulagem.
-
Ajuste de temperatura.
-
Limpeza.
-
Configuração.
-
Mudança de molde.
-
Testes iniciais.
Quando várias ordens utilizam configurações semelhantes, pode ser vantajoso agrupá-las.
Por exemplo, se três produtos utilizam o mesmo molde ou matéria-prima, produzi-los em sequência pode reduzir o número de preparações.
Esse tipo de decisão aumenta o aproveitamento dos recursos.
Identificação de gargalos
Nem todos os recursos possuem a mesma capacidade.
Uma linha pode ter três etapas:
Corte: 1.000 unidades/dia.
Montagem: 800 unidades/dia.
Pintura: 500 unidades/dia.
Nesse exemplo, a pintura limita a quantidade que o processo completo consegue finalizar.
Mesmo que o corte produza 1.000 unidades diariamente, a etapa seguinte poderá acumular materiais aguardando pintura.
O PCP precisa identificar esses gargalos para não programar volumes incompatíveis com a capacidade do processo.
Prazo do cliente e prazo produtivo
Uma pergunta essencial é: a empresa consegue concluir o pedido antes da data prometida?
Para responder, é necessário considerar o tempo total necessário.
O prazo não corresponde apenas às horas em que a máquina está produzindo.
Também podem existir:
-
Espera por material.
-
Preparação.
-
Movimentação.
-
Processamento.
-
Inspeção.
-
Retrabalho.
-
Embalagem.
-
Separação.
-
Transporte.
Quanto mais completo for o cálculo, menor será o risco de assumir uma data impossível de cumprir.
Perguntas necessárias nessa etapa
Antes de programar a ordem, o PCP deve verificar:
Quanto precisa ser produzido?
Qual é a data necessária?
Quais equipamentos serão utilizados?
Quais operações precisam ser executadas?
Qual o tempo de preparação?
Quais ordens já ocupam os recursos?
Existe mão de obra disponível?
Há alguma manutenção prevista?
Existe capacidade para concluir a produção?
O que fazer quando não existe capacidade suficiente?
A falta de capacidade não significa necessariamente que o pedido não possa ser atendido.
O PCP pode avaliar alternativas como:
-
Alterar a sequência das ordens.
-
Dividir o lote.
-
Utilizar outro equipamento compatível.
-
Reorganizar períodos produtivos.
-
Avaliar horas adicionais conforme as regras da empresa.
-
Antecipar parte da fabricação.
-
Negociar nova data quando necessário.
O importante é identificar a restrição antes de confirmar uma programação impossível.
Quando materiais e capacidade estão disponíveis, a demanda pode avançar para uma etapa mais operacional: a geração da Ordem de Produção.
Como transformar o pedido em Ordem de Produção?
Dentro do fluxograma PCP, a Ordem de Produção funciona como uma ligação entre o planejamento e a execução no chão de fábrica. Depois que a necessidade foi identificada, os materiais foram analisados e existe capacidade para produzir, é necessário transformar essas informações em instruções que possam ser executadas.
A OP organiza aquilo que deverá ser fabricado.
Qual é a diferença entre pedido e Ordem de Produção?
Embora estejam relacionados, esses documentos possuem finalidades diferentes.
O pedido representa aquilo que precisa ser fornecido ao cliente.
A Ordem de Produção representa aquilo que deverá ser executado pela fábrica para atender essa necessidade.
Um único pedido pode originar várias ordens quando diferentes produtos precisam ser fabricados.
Da mesma forma, dependendo do modelo produtivo, uma ordem pode atender à necessidade de vários pedidos de um mesmo produto.
Quais informações uma OP deve apresentar?
A composição pode variar de acordo com a indústria, mas geralmente são importantes informações como:
-
Número da ordem.
-
Produto.
-
Código.
-
Quantidade planejada.
-
Data de abertura.
-
Data prevista de início.
-
Data prevista de término.
-
Prioridade.
-
Materiais necessários.
-
Operações.
-
Equipamentos.
-
Setores.
-
Observações.
-
Relação com pedidos.
Esses dados permitem que os responsáveis pela produção entendam claramente o que deverá ser feito.
Roteiro produtivo
Além da quantidade, é necessário conhecer as etapas necessárias para fabricar o produto.
Considere um item metálico que passe por:
Corte → dobra → soldagem → acabamento → pintura → inspeção → embalagem.
A OP precisa estar relacionada a esse roteiro para que o planejamento consiga calcular tempos e acompanhar o avanço da fabricação.
Cada operação pode possuir um recurso diferente.
A etapa de corte utiliza uma máquina, a dobra outra, enquanto soldagem e acabamento podem depender de postos específicos.
Essa estrutura torna possível saber onde o produto está dentro do processo.
Quantidade planejada e quantidade produzida
A OP também serve para comparar o que deveria ser produzido com o que realmente foi concluído.
Por exemplo:
Quantidade planejada: 1.000 unidades.
Quantidade boa produzida: 970 unidades.
Quantidade rejeitada: 30 unidades.
Essas informações mostram se será necessário produzir unidades adicionais para atingir a demanda original.
Materiais vinculados à ordem
A relação entre OP e materiais permite acompanhar consumo.
Se a ordem previa 500 kg de matéria-prima e foram utilizados 560 kg, existe uma diferença que precisa ser analisada.
O motivo pode estar em:
-
Perdas maiores.
-
Refugo.
-
Erro na estrutura.
-
Problema de processo.
-
Consumo não registrado corretamente.
-
Necessidade de retrabalho.
O histórico dessas diferenças ajuda a melhorar planejamentos futuros.
Datas previstas
Definir início e término é importante para o sequenciamento.
Uma OP não deve simplesmente indicar que precisa ser produzida. Ela deve possuir uma posição dentro da programação.
Isso permite compreender quais ordens precisam começar hoje, quais podem aguardar e quais estão próximas do prazo final.
Prioridade não deve substituir planejamento
Marcar muitas ordens como urgentes reduz a utilidade da prioridade.
Quando tudo recebe o mesmo nível de urgência, o chão de fábrica não consegue saber realmente o que precisa ser executado primeiro.
Por isso, a prioridade deve seguir critérios previamente definidos.
Liberação da OP
Criar uma OP também não significa necessariamente que ela deve ser liberada imediatamente.
Uma ordem pode ficar planejada aguardando:
-
Material.
-
Máquina.
-
Aprovação.
-
Data programada.
-
Conclusão de outra operação.
-
Disponibilidade de ferramenta.
Somente quando as condições necessárias estão atendidas a ordem deve seguir para execução.
Essa separação entre planejamento, programação e liberação evita que o chão de fábrica receba ordens que ainda não podem ser executadas.
Como funciona a programação e a execução no chão de fábrica?
Depois que as Ordens de Produção estão definidas, o fluxograma PCP entra na etapa em que o planejamento precisa ser transformado em uma sequência executável. É a programação que determina quando cada atividade deverá acontecer e quais recursos serão utilizados.
Essa organização evita que as ordens sejam simplesmente encaminhadas para a produção sem uma sequência clara.
Programar não é apenas escolher uma data
Uma programação eficiente precisa considerar simultaneamente diversas informações.
Entre elas:
-
Data de entrega.
-
Tempo produtivo.
-
Material disponível.
-
Capacidade.
-
Preparações.
-
Dependência entre operações.
-
Prioridades.
-
Equipamentos.
-
Ordens anteriores.
Uma ordem pode estar prevista para começar hoje, mas depender de um componente que somente estará disponível amanhã. Nesse caso, manter a ordem na programação pode provocar espera e perda de tempo.
Como definir a sequência?
Existem diferentes critérios que podem ser utilizados.
A empresa pode priorizar ordens com prazo mais próximo, agrupar produtos semelhantes ou organizar a sequência de modo a reduzir preparações.
Imagine três ordens:
Produto A: entrega em cinco dias.
Produto B: entrega em dois dias.
Produto C: entrega em quatro dias.
Se todos utilizam o mesmo recurso e possuem materiais disponíveis, o prazo pode indicar que B deve ser produzido primeiro.
Entretanto, se A e C utilizam a mesma preparação e B exige uma configuração totalmente diferente, talvez seja necessário avaliar o impacto total das trocas antes de definir a melhor sequência.
A programação precisa equilibrar prazo e eficiência.
Separação e disponibilização dos materiais
Antes da liberação, os materiais necessários devem estar acessíveis.
Isso pode envolver:
-
Separação no estoque.
-
Transferência para produção.
-
Identificação do lote.
-
Conferência das quantidades.
-
Reserva para a OP.
A rastreabilidade também pode ser importante em segmentos que precisam acompanhar qual lote de matéria-prima foi utilizado em determinada fabricação.
Início da produção
Quando a ordem começa, é importante registrar o início.
Esse apontamento permite comparar o horário previsto com o realizado.
Se uma ordem deveria começar às 8h e começou às 11h, é necessário entender por que houve diferença.
Talvez o equipamento estivesse ocupado, o material não tivesse sido separado ou a operação anterior tenha terminado com atraso.
O que deve ser apontado no chão de fábrica?
Durante a execução, podem ser registradas informações como:
-
Início da operação.
-
Término.
-
Quantidade produzida.
-
Quantidade aprovada.
-
Refugo.
-
Retrabalho.
-
Materiais utilizados.
-
Paradas.
-
Motivo das paradas.
-
Tempo utilizado.
-
Operador ou recurso.
-
Situação da OP.
Esses dados transformam a produção real em informação que pode ser comparada com o planejamento.
Por que o apontamento é importante?
Sem apontamentos, o PCP pode saber o que deveria estar acontecendo, mas não o que realmente está acontecendo.
Uma ordem pode aparecer como em produção durante dois dias quando, na realidade, ficou parada por falta de ferramenta.
Com registros atualizados, o planejamento consegue reagir mais rapidamente.
Se uma operação atrasar, as ordens seguintes podem ser reorganizadas.
Paradas precisam ser classificadas
Registrar apenas que a máquina ficou parada não é suficiente para análise.
É importante identificar o motivo.
Entre os exemplos estão:
-
Falta de material.
-
Manutenção.
-
Regulagem.
-
Falta de operador.
-
Espera pela qualidade.
-
Problema com ferramenta.
-
Mudança de programação.
Quando esses motivos são registrados, torna-se possível identificar quais causas aparecem com maior frequência.
Execução conectada ao planejamento
O chão de fábrica fornece dados que retornam ao PCP.
Essa comunicação forma um ciclo:
Planejar → executar → registrar → comparar → ajustar.
O planejamento não deve permanecer fixo quando a realidade mudou.
Se uma máquina ficar indisponível, por exemplo, a programação precisa refletir essa condição.
É essa atualização constante que permite manter o processo alinhado com os prazos e recursos disponíveis.
Como acompanhar produção, desvios e controle de qualidade?
A entrada da ordem no chão de fábrica não representa o fim do fluxograma PCP. A partir desse momento, o controle se torna essencial para identificar se o resultado está seguindo aquilo que havia sido planejado.
Planejamento sem acompanhamento dificulta perceber atrasos antes que eles prejudiquem a entrega.
Planejado x realizado
Uma das formas mais objetivas de controlar a produção é comparar o que deveria acontecer com aquilo que realmente ocorreu.
| Informação | Planejado | Realizado |
|---|---|---|
| Quantidade produzida | 500 unidades | 480 unidades |
| Tempo de fabricação | 8 horas | 9 horas |
| Consumo de matéria-prima | 300 kg | 315 kg |
| Perdas | 10 unidades | 20 unidades |
| Início da produção | 08:00 | 08:40 |
| Término da produção | 16:00 | 17:40 |
| Quantidade aprovada | 490 unidades | 470 unidades |
A tabela mostra rapidamente onde existiram diferenças.
Essas diferenças não precisam ser tratadas apenas como problemas. Elas também fornecem informações para aprimorar próximos planejamentos.
Se determinada operação demora constantemente nove horas e está cadastrada como oito, o tempo padrão talvez precise ser revisado.
Como identificar um desvio?
Desvio é uma diferença entre o planejado e o realizado.
Ele pode aparecer em diversas situações:
-
Produção abaixo da quantidade esperada.
-
Tempo superior ao previsto.
-
Consumo excessivo.
-
Perdas maiores.
-
Início atrasado.
-
Retrabalho.
-
Máquina parada.
-
Falta de material.
Identificar o desvio rapidamente aumenta as possibilidades de correção.
Se uma ordem estiver atrasando nas primeiras operações, talvez ainda exista tempo para reorganizar recursos e evitar impacto na entrega.
Acompanhamento da quantidade produzida
Considere uma ordem de 1.000 unidades.
Após seis horas, deveriam ter sido produzidas 750 unidades, mas o apontamento mostra apenas 500.
A diferença indica que o ritmo real está abaixo do previsto.
O PCP pode então verificar a causa:
A máquina está operando mais lentamente?
Houve parada?
O tempo padrão estava incorreto?
Existe falta de operador?
Está ocorrendo retrabalho?
Esse acompanhamento evita descobrir o problema apenas na data final.
Controle das perdas
Perdas também influenciam diretamente o planejamento.
Se o pedido exige 1.000 unidades boas e 5% da produção for rejeitada, fabricar apenas 1.000 peças pode não ser suficiente.
Ao acompanhar os índices reais, o PCP pode utilizar históricos para planejar quantidades mais adequadas.
Entretanto, isso não significa simplesmente aceitar as perdas. Os registros também precisam apoiar ações para reduzi-las.
Controle de qualidade dentro do fluxo
Depois de determinadas operações ou ao final da fabricação, pode existir uma etapa de inspeção.
O controle de qualidade verifica se o produto atende aos requisitos definidos.
O resultado geralmente conduz a uma decisão:
Produto aprovado?
Se sim, pode seguir para conclusão da ordem.
Se não, é necessário avaliar o tratamento adequado.
O que acontece quando o produto é reprovado?
A reprovação pode gerar diferentes caminhos:
-
Retrabalho.
-
Correção.
-
Reprocessamento.
-
Nova inspeção.
-
Refugo.
-
Produção de unidades adicionais.
Cada alternativa afeta tempo, capacidade e materiais.
Por isso, qualidade e PCP precisam estar conectados.
Se 100 unidades forem rejeitadas e o pedido precisar da quantidade completa, talvez seja necessário abrir ou complementar uma ordem para repor as unidades.
Acompanhando gargalos
O controle também permite identificar etapas que constantemente acumulam ordens.
Imagine que produtos aguardem várias horas antes da pintura, enquanto outras operações possuem pouca fila.
Essa situação pode indicar que a pintura é uma restrição do processo.
Ao identificar o gargalo, a empresa pode avaliar ajustes de programação, capacidade ou organização.
Informação em tempo adequado
Para que o controle seja útil, a informação precisa chegar enquanto ainda existe possibilidade de agir.
Descobrir uma semana depois que determinada ordem atrasou não ajuda a corrigir o pedido já entregue fora do prazo.
Quanto mais próximo da operação estiver o registro, mais rápido o PCP consegue tomar decisões.
Assim, acompanhamento, apontamentos e controle de qualidade formam uma etapa essencial entre execução e finalização da produção.
Como o produto final chega à expedição e ao cliente?
Depois que a fabricação é concluída e o produto é aprovado, o fluxograma PCP entra em sua fase final. Ainda existem, porém, diversas atividades entre terminar a produção e efetivamente entregar o pedido ao cliente.
Essas etapas precisam estar organizadas para evitar que um produto pronto permaneça parado dentro da empresa enquanto o prazo continua avançando.
Encerramento da Ordem de Produção
Antes de finalizar a OP, é necessário registrar os resultados reais.
Entre eles:
-
Quantidade produzida.
-
Quantidade aprovada.
-
Quantidade rejeitada.
-
Materiais consumidos.
-
Horas utilizadas.
-
Perdas.
-
Data de conclusão.
Essas informações encerram o ciclo produtivo daquela ordem e alimentam o histórico.
O histórico pode ser utilizado para comparar produções futuras e melhorar padrões de tempo e consumo.
Entrada no estoque de produtos acabados
Depois da conclusão, as unidades aprovadas precisam ser registradas como produtos disponíveis.
Considere uma OP planejada para 1.000 unidades que concluiu 970 unidades aprovadas.
O estoque deve receber somente aquilo que realmente foi finalizado e liberado.
Se o pedido exige as 1.000 unidades completas, o PCP deverá verificar como atender às 30 unidades restantes.
Reserva para o pedido correto
Quando a produção foi realizada para atender a um pedido específico, as unidades podem ser reservadas para ele.
Isso evita que outra venda utilize um produto recém-produzido que já estava comprometido.
Em operações com alto volume, essa vinculação entre pedido, produção e estoque é importante para manter as entregas organizadas.
Separação
Na separação, os produtos relacionados ao pedido são retirados do estoque e preparados para conferência.
É importante verificar:
-
Produto correto.
-
Quantidade.
-
Lote.
-
Embalagem.
-
Condição física.
-
Pedido correspondente.
Erros nessa fase podem comprometer todo o trabalho realizado anteriormente.
A produção pode ter sido concluída corretamente, mas uma separação incorreta ainda pode resultar no envio de quantidade ou produto diferente.
Embalagem e identificação
Dependendo do produto, a embalagem possui funções de proteção, organização e identificação.
Ela deve ser adequada ao transporte e às características da mercadoria.
Também podem ser necessárias etiquetas contendo:
-
Código.
-
Descrição.
-
Quantidade.
-
Lote.
-
Data.
-
Informações de rastreabilidade.
A forma de identificação depende do segmento e do processo utilizado pela empresa.
Preparação da expedição
Com o pedido separado e conferido, a expedição organiza a saída.
Podem ser consideradas informações como:
-
Data programada.
-
Transportadora.
-
Veículo.
-
Volume.
-
Peso.
-
Destino.
-
Rota.
-
Documentação necessária.
Nesse momento, o objetivo é garantir que o produto saia no período correto.
Produzir no prazo e expedir atrasado
Um ponto importante é que prazo de produção e prazo de entrega não são a mesma coisa.
Se o produto precisa estar com o cliente na sexta-feira e o transporte leva dois dias, ele não pode ser concluído apenas na sexta.
A produção deve terminar antes, deixando tempo suficiente para separação, expedição e transporte.
Por isso, o planejamento precisa considerar o prazo completo.
Fluxo final
A etapa final pode ser resumida como:
Produção concluída → inspeção → aprovação → entrada no estoque → reserva → separação → conferência → embalagem → expedição → transporte → entrega.
Confirmação da entrega
A entrega encerra o ciclo iniciado pela demanda.
Além de confirmar que o produto chegou ao destino, essa informação permite medir o desempenho do processo.
A empresa pode comparar:
Data prometida ao cliente.
Data planejada de produção.
Data real de conclusão.
Data de expedição.
Data de entrega.
Essa comparação ajuda a descobrir onde os atrasos acontecem.
Se as ordens sempre terminam no prazo, mas as entregas atrasam, o problema pode estar depois da produção.
Se a expedição ocorre rapidamente, mas as ordens terminam atrasadas, a causa provavelmente está nas etapas anteriores.
Analisar o processo completo impede que todos os atrasos sejam atribuídos automaticamente ao chão de fábrica.
Como montar um Fluxograma PCP completo na prática?
Depois de compreender cada etapa separadamente, o fluxograma PCP pode ser montado reunindo atividades e pontos de decisão em uma sequência única. O objetivo não é criar um desenho excessivamente complexo, mas representar claramente como a demanda percorre a empresa.
O modelo precisa refletir o processo real.
Comece identificando a origem da demanda
O primeiro passo é determinar onde o processo começa.
Pode ser:
Pedido confirmado.
Previsão de demanda.
Necessidade de reposição.
Ordem interna.
Para um processo orientado ao pedido do cliente, o início pode ser representado como:
Pedido do cliente
↓
Validar informações do pedido.
Inclua pontos de decisão
Um bom fluxo não apresenta apenas atividades. Ele também mostra perguntas que alteram o caminho.
Por exemplo:
Existe produto acabado suficiente?
Se sim, a produção pode ser evitada e o pedido segue para separação.
Se não, calcula-se a quantidade que deverá ser produzida.
Esse tipo de decisão deixa o processo mais próximo da realidade.
Modelo completo
Pedido do cliente
↓
Validar informações
↓
Pedido completo?
Não → corrigir informações → retornar à validação.
Sim → continuar.
↓
Verificar estoque de produto acabado
↓
Existe quantidade suficiente?
Sim → reservar produto → separar → expedir.
Não → calcular necessidade de produção.
↓
Consultar estrutura do produto
↓
Calcular materiais necessários
↓
Verificar estoque de matéria-prima
↓
Materiais disponíveis?
Não → gerar necessidade de compra → receber materiais → conferir → disponibilizar.
Sim → continuar.
↓
Analisar capacidade produtiva
↓
Existe capacidade dentro do prazo?
Não → reprogramar recursos, prioridades ou prazo.
Sim → continuar.
↓
Gerar Ordem de Produção
↓
Definir sequência
↓
Reservar e separar materiais
↓
Liberar ordem
↓
Iniciar fabricação
↓
Registrar apontamentos
↓
Acompanhar quantidade, tempo, perdas e paradas
↓
Concluir operações
↓
Realizar controle de qualidade
↓
Produto aprovado?
Não → retrabalho, correção ou reposição → nova inspeção.
Sim → finalizar OP.
↓
Registrar produto acabado
↓
Reservar para o pedido
↓
Separar
↓
Conferir
↓
Embalar
↓
Preparar expedição
↓
Despachar
↓
Transportar
↓
Entregar ao cliente.
Use o fluxo para identificar gargalos
Depois de desenhar as etapas, o processo pode ser analisado procurando pontos de espera.
Pergunte:
Onde as ordens permanecem mais tempo paradas?
Qual etapa acumula maior quantidade de produtos?
Onde acontecem mais retornos?
Quais decisões dependem de informações que demoram para chegar?
Em que etapa aparecem mais atrasos?
Quais materiais faltam com maior frequência?
Essas perguntas transformam o fluxo em uma ferramenta de análise.
Compare prazos planejados e realizados
Outro uso importante é acompanhar o tempo entre as etapas.
A empresa pode medir:
Tempo entre pedido e liberação.
Tempo aguardando material.
Tempo aguardando máquina.
Tempo de fabricação.
Tempo de inspeção.
Tempo entre conclusão e expedição.
Tempo de transporte.
Quando uma dessas etapas cresce constantemente, existe um sinal para investigação.
Revise o fluxo sempre que o processo mudar
O processo produtivo não permanece necessariamente igual.
A empresa pode adquirir uma nova máquina, alterar fornecedores, incluir uma etapa de qualidade, mudar a forma de separar materiais ou reorganizar o estoque.
Quando isso acontece, a representação também precisa ser atualizada.
Um fluxo antigo pode deixar de mostrar como a operação realmente funciona.
Padronização ajuda na execução
Representar o processo também facilita a padronização.
Quando as pessoas conhecem as etapas e decisões, reduz-se a dependência de procedimentos informais.
Por exemplo, pode ficar claramente definido que uma ordem somente será liberada quando:
O material estiver disponível.
A máquina estiver programada.
A quantidade estiver definida.
A documentação estiver correta.
Essa regra evita que ordens incompletas cheguem ao chão de fábrica.
Integração entre informações
Quanto mais conectado estiver o processo, menor será a necessidade de repetir registros em diferentes controles.
Quando vendas, estoque, compras e produção trabalham com informações relacionadas, uma alteração em determinada etapa pode ser percebida mais rapidamente pelas demais.
O pedido informa a demanda.
O estoque mostra o saldo.
O planejamento calcula a necessidade.
Compras recebe a falta de material.
A OP organiza a execução.
Os apontamentos atualizam o andamento.
O estoque recebe o produto final.
A expedição utiliza a disponibilidade para preparar a entrega.
Essa sequência forma um ciclo completo de informações.
Indicadores para acompanhar o processo
Depois de estruturar o fluxo, alguns indicadores podem ajudar a avaliar seu desempenho.
Entre os principais estão:
Cumprimento do plano de produção.
Ordens concluídas no prazo.
Tempo médio de fabricação.
Quantidade produzida.
Índice de perdas.
Consumo real de materiais.
Horas de parada.
Tempo de preparação.
Quantidade de retrabalho.
Atraso médio das ordens.
Esses dados não substituem a análise do processo, mas ajudam a direcionar onde é necessário investigar.
O fluxo como base para melhoria contínua
O desenho não precisa ser utilizado apenas para documentar a situação atual.
Ele também pode servir para comparar o processo atual com uma forma desejada de trabalhar.
Se existem muitas etapas manuais, registros duplicados ou retornos desnecessários, o fluxo ajuda a visualizá-los.
Uma empresa pode descobrir, por exemplo, que uma ordem passa por várias conferências iguais antes de ser liberada. Outra pode perceber que o PCP recebe informações de estoque somente no final do dia, dificultando decisões rápidas.
Ao identificar esses pontos, é possível redesenhar etapas e acompanhar o resultado das mudanças.
O principal objetivo é fazer com que pedido, planejamento, materiais, capacidade, execução e entrega funcionem como partes de um mesmo processo, e não como atividades isoladas.
Conclusão
O fluxograma PCP permite visualizar de maneira organizada tudo o que acontece entre a entrada de uma demanda e a entrega do produto acabado. Ao representar atividades e pontos de decisão, a empresa consegue compreender como pedidos, estoques, materiais, capacidade, Ordens de Produção, programação, chão de fábrica, qualidade e expedição dependem umas das outras.
O processo começa com informações confiáveis sobre aquilo que precisa ser atendido. A partir daí, é necessário verificar se existe produto pronto, calcular a quantidade que deverá ser fabricada e analisar os materiais necessários. Depois, o PCP precisa avaliar se existe capacidade para cumprir o prazo e organizar as Ordens de Produção de acordo com os recursos disponíveis.
Durante a fabricação, os apontamentos mostram o que realmente está acontecendo. Quantidade produzida, tempo utilizado, consumo, perdas, paradas e retrabalho ajudam a comparar planejamento e execução. Essa comparação permite identificar desvios antes que eles comprometam etapas posteriores.
Depois da fabricação, qualidade, estoque, separação, expedição e transporte completam o caminho até o cliente. Por isso, analisar somente o chão de fábrica não é suficiente para compreender o desempenho da operação inteira.
Quando o fluxograma PCP representa o processo real e permanece atualizado, ele se torna uma referência para identificar gargalos, organizar responsabilidades, melhorar o fluxo de informações e acompanhar os pontos que mais interferem nos prazos. Dessa forma, o PCP deixa de ser apenas uma programação de ordens e passa a conectar toda a sequência produtiva, desde o pedido recebido até a confirmação da entrega.